Foshan Anheda New Material Co., Ltd

Pусский

WhatsApp:
+86 13631396593

Select Language
Pусский
Главная> новости> Обработка стержня FR4 на станке с ЧПУ: экспериментальный взгляд на сверление, фрезерование и износ инструмента
Группа Продуктов

Обработка стержня FR4 на станке с ЧПУ: экспериментальный взгляд на сверление, фрезерование и износ инструмента

Обработка материалов, армированных стекловолокном, представляет собой другую задачу, чем работа с обычными пластиками или металлами. Абразивные стеклянные волокна могут увеличить износ инструмента при сверлении и фрезеровании, а взаимодействие между волокнами и смолой может привести к повреждению поверхности, выдергиванию волокон и снижению точности размеров.
Производителям нужно нечто большее, чем просто правильный режущий инструмент, чтобы производить электроизоляционные пластиковые детали FR4 с постоянным качеством обработки. На конечный результат влияют такие факторы, как скорость подачи, скорость резания, геометрия инструмента, температура резания и стратегия обработки.
Экспериментальные исследования композитов из полимеров, армированных стекловолокном (GFRP), дают некоторую полезную информацию об этих механизмах механической обработки. В исследованиях, опубликованных ниже, используются специальные испытательные материалы из стеклопластика, а не цельный стержень AHD FR4, но их результаты помогают объяснить несколько важных проблем при обработке FR4.
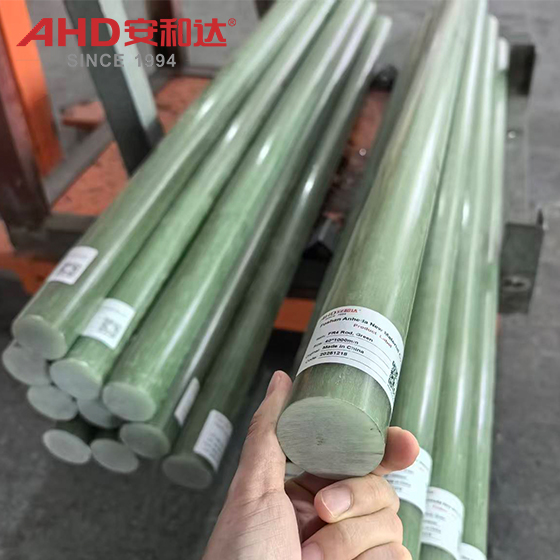
FR4 Fiberglass Rod
Почему FR4 сложно обрабатывать?
FR4 — эпоксидный композит, армированный стекловолокном. Из-за своей неоднородной структуры он иначе реагирует на механическую обработку, чем гомогенные конструкционные пластики.
Два основных компонента ведут себя по-разному во время резки:
Стеклянные волокна: их высокая твердость и абразивный характер способствуют износу режущей кромки. Ориентация волокон также может влиять на силы резания и качество поверхности.
Эпоксидная смола: матрица смолы удерживает волокна вместе, но на нее может повлиять термическое размягчение, деформация и местные повреждения во время механической обработки.
Когда режущий инструмент взаимодействует с этими двумя компонентами, могут возникнуть различные дефекты:
Проблема обработки Основная причина Возможные последствия
Вывод волокна Недостаточная поддержка волокон во время резки Грубые или поврежденные поверхности
Перелом волокна Силы резания и геометрия инструмента Обнаженные или сломанные волокна
Повреждение смолы Чрезмерная температура резания или механическое напряжение. Дефекты поверхности
Образование заусенцев Деформация волокна и неполный разрез Плохое качество кромки
Износ инструмента Абразивное взаимодействие со стекловолокном Уменьшенная размерная согласованность
Повреждение отверстия Чрезмерное усилие сверления или неподходящий инструмент. Плохое качество отверстия
Понимание этих механизмов важно при производстве точных компонентов FR4.
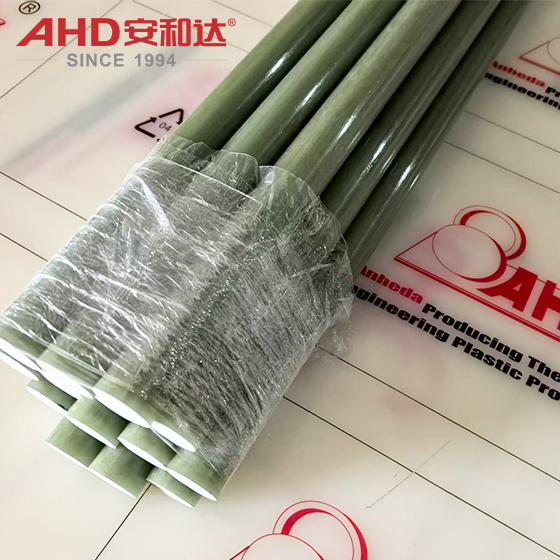
Water Green FR4 Rod
Экспериментальные исследования по сверлению стеклопластика
Сверление – распространенный процесс при производстве композитных деталей. Однако в материалах, армированных стекловолокном, трудно получить чистые отверстия, поскольку в процессе резки возникают как механические силы, так и тепло.
В экспериментальном исследовании 2021 года, опубликованном в журнале «Полимеры», изучались термические, механические свойства и поведение стеклопластика при расслоении во время сверления с ЧПУ.
Экспериментальная установка
Исследователи изучили влияние геометрии сверла, скорости шпинделя, скорости подачи и толщины образца.
Условия эксперимента были следующими:
Параметр Условия испытаний
Диаметр сверла 6 мм
Углы при вершине сверла 100°, 118°, 140°
Скорость шпинделя 400, 800, 1600 об/мин
Скорость подачи 0,025, 0,05, 0,1, 0,2 мм/об
Толщина образца 2,6, 5,3, 7,7 мм
Условия резания Сухое бурение
В ходе исследования сила тяги и крутящий момент измерялись динамометром Kistler 9272. Температура бурения регистрировалась с помощью инфракрасной тепловизионной камеры и термопар типа К.
Исследователи также оценили ущерб, нанесенный бурением, с помощью анализа изображений.
Что показал эксперимент?
Было обнаружено, что скорость подачи оказывает более существенное влияние на силу тяги сверления, чем скорость шпинделя.
Исследование также показало, что толщина образца, скорость шпинделя и скорость подачи оказали значительное влияние на температуру, возникающую во время сверления.
Толщина образца способствовала 33,14% измеренному изменению температуры, за ней следовали скорость шпинделя 29,00% и скорость подачи 15,10%.
Результаты показывают, что качество сверления нельзя контролировать только скоростью шпинделя.
При обработке композитов при оценке сил резания и термического воздействия также необходимо учитывать скорость подачи и геометрию заготовки.
Практическое значение бурения штангой FR4
Хотя использовались не цельные стержни из FR4, а образцы для испытаний из стеклопластика, применим ряд инженерных соображений:
Чтобы свести к минимуму силы резания, используйте острые и подходящие режущие инструменты.
Избегайте слишком высоких скоростей подачи, которые могут увеличить силу тяги.
Следите за выделением тепла при повторяющихся операциях сверления.
Проверьте наличие повреждений волокна и дефектов поверхности на входе и выходе из отверстий.
Оценивайте условия бурения по диаметру штанги, геометрии и структуре материала.
В твердых стержнях также следует учитывать поддержку сверления и зажим заготовки, поскольку распределение напряжений отличается от плоского ламината.
FR4 structural parts
Как параметры резания влияют на качество обработки
Скорость резания и скорость подачи влияют на взаимодействие между инструментом, стекловолокном и матрицей смолы.
В экспериментальном исследовании 2023 года, проведенном Нанкинским университетом лесного хозяйства, изучалось фрезерование стеклопластика твердосплавными режущими инструментами и сканирующая электронная микроскопия (СЭМ).
Экспериментальные параметры
Исследователи протестировали пять скоростей резания и пять режимов подачи.
Экспериментальная переменная Протестированный диапазон
Скорость резки 251,2–452,16 м/мин
Скорость подачи 0,1–0,5 м/мин
Режущий инструмент Твердосплавный инструмент
Методы оценки Сила резания, температура, шероховатость поверхности и SEM
Основные результаты эксперимента
Исследование выявило различные эффекты увеличения скорости резания и подачи.
По мере увеличения скорости резания:
Сила фрезерования постепенно уменьшалась.
Шероховатость поверхности уменьшалась медленно.
Температура фрезерования увеличилась.
При увеличении подачи:
Усилие фрезерования увеличилось.
Повышенная температура помола.
Шероховатость поверхности выросла.
Исследователи также обнаружили, что в условиях эксперимента скорость подачи оказывала более существенное влияние на силу фрезерования, температуру и шероховатость поверхности, чем скорость шпинделя.
Наблюдения с помощью СЭМ показали, что присутствовали два основных типа повреждений поверхности: повреждение смолы и повреждение стекловолокна.
Это наблюдение указывает на важный компромисс при механической обработке.
Увеличение скорости резания может помочь в некоторых отношениях улучшить качество поверхности, но это может привести к увеличению термической нагрузки. Увеличение скорости подачи может повысить производительность, но чрезмерная подача может привести к более высоким силам резания и более шероховатой поверхности.
Поэтому параметры обработки необходимо оптимизировать в целом, а не регулировать по отдельности.
Fiberglass FR4 Rods
Ключевые факторы прецизионной обработки FR4
Приведенные выше экспериментальные исследования показывают, что качество механической обработки зависит от ряда взаимодействующих факторов.
Следующие факторы особенно важны для производителей изоляционных деталей FR4:
Выбор инструмента: Выбирайте подходящие режущие инструменты с достаточной износостойкостью.
Контроль скорости подачи: Не подавайте слишком быстро, это может увеличить силы резания и повредить поверхность.
Контроль температуры: проверьте выделение тепла во время сверления и фрезерования.
Проверьте режущую кромку на соответствие размеров в рамках проверки износа инструмента.
Проверка поверхности: осмотрите отверстия, кромки и обработанные поверхности на наличие повреждений волокон и дефектов смолы.
Пылеудаление Во время обработки убедитесь, что имеются подходящие системы пылеудаления и защиты персонала.
Твердые стержни из стекловолокна FR4 геометрически и, возможно, по армирующей структуре отличаются от плетеных ламинатов из стеклопластика, поэтому параметры обработки следует проверять путем испытаний с реальным материалом стержня и конструкцией компонентов.
Обработка на станках с ЧПУ материалов, армированных стекловолокном, требует компромисса между силами резания, температурой, износом инструмента и качеством поверхности.
Экспериментальные исследования показали, что скорость подачи может оказывать существенное влияние на силу тяги при сверлении и качество поверхности фрезерования. Они также показали, что эффективность обработки и точность размеров сильно зависят от геометрии инструмента и стратегии фрезерования.
Эти результаты обеспечивают полезную техническую основу для производителей компонентов и производителей стержней FR4 для улучшения процессов сверления, фрезерования и чистовой обработки.
Однако наилучшие условия обработки зависят от реальной структуры композита, системы инструментов и геометрии детали. Таким образом, экспериментальные результаты, полученные с ламинатами из стеклопластика, следует рассматривать как инженерные ссылки, а не как прямые рекомендации по обработке твердых стержней из FR4.
FR4 glassfiber resin Rod
November 14, 2026
Share to:

Давайте свяжемся с нами.

  • Запрос

Copyright © 2026 Foshan Anheda New Material Co., Ltd Все права защищены.

We will contact you immediately

Fill in more information so that we can get in touch with you faster

Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Отправить