Foshan Anheda New Material Co., Ltd

Pусский

WhatsApp:
+86 13631396593

Select Language
Pусский
Главная> новости> Сварка листов ПВДФ: методы, температуры и параметры обработки
Группа Продуктов

Сварка листов ПВДФ: методы, температуры и параметры обработки

Лист ПВДФ широко используется в химическом оборудовании, резервуарах для хранения и коррозионностойких изделиях. Однако работоспособность изготовленной детали зависит не только от химической стойкости материала, но и от качества сварных соединений.
Неправильная температура сварки, неравномерное давление или плохая подготовка соединения могут привести к плохому сплавлению, деформации или утечкам. Поэтому важно понимать основные методы сварки ПВДФ и параметры их обработки, чтобы иметь возможность производить надежные готовые конструкции.
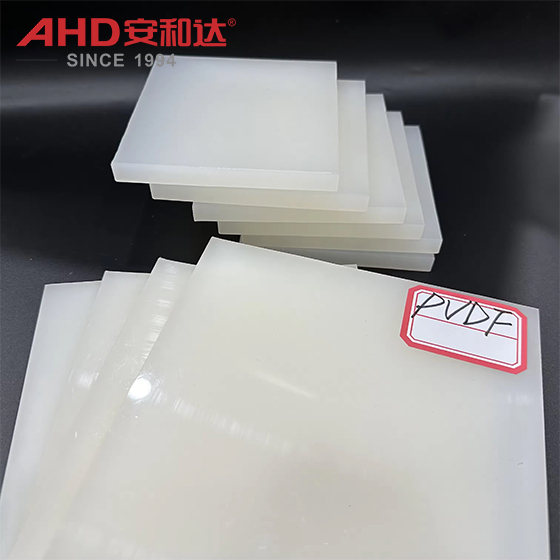
Natural PVDF Sheet
Три распространенных метода сварки листов ПВДФ
ПВДФ является термопластом и может быть склеен с помощью ряда процессов термической сварки. Соответствующая технология зависит от толщины листа, конструкции соединения, наличия оборудования и производственных требований.
Сварка горячим газом
Резервуары обычно изготавливаются из листового пластика ПВДФ. Швы на углах или фурнитуре выполняются сваркой горячим газом. Горячий газ расплавляет поверхности основного материала и совместимого сварочного стержня из ПВДФ, так что они сплавляются вместе под контролируемым давлением.
Два популярных метода:
Веерная сварка: сварочное сопло, используемое при обычной сварке, подходящее для обычной ручной сварки.
Высокоскоростная сварка: используется специальная насадка, которая подает сварочный стержень с более высокой скоростью, что повышает производительность при выполнении подходящих прямых швов.
Стыковая сварка с подогревом
Стыковая сварка нагретым инструментом двух подготовленных кромок листа. Края прижимаются к горячей плите до тех пор, пока поверхности не станут достаточно мягкими. Пластину снимают, а края стягивают вместе под контролируемым давлением.
Этот метод применим к прямым соединениям и для случаев, когда требуются повторяемые условия сварки. Это особенно удобно при создании больших панелей или деталей с однородной геометрией соединений.
Экструзионная сварка
Экструзионная сварка предполагает использование сварочного экструдера для подачи расплавленного наполнителя ПВДФ в подготовленное соединение. Он обычно используется для более толстых профилей, крупных производственных проектов и длинных швов, где выгодна более высокая скорость нанесения наполнителя.
Экструдер, конструкция шнека и сварочный стержень/сырье должны быть совместимы с ПВДФ. Не думайте, что экструдер, предназначенный для другого термопласта, можно использовать без регулировки; следовать рекомендациям производителей оборудования.
pvdf sheet suppliers and rod
Температура сварки ПВДФ и параметры обработки
Температура сварки является одним из важнейших факторов, влияющих на качество соединения. Однако не существует единой температуры, подходящей для всех марок ПВДФ и всех процессов сварки. На результат влияют конструкция сопла, поток горячего воздуха, скорость сварки, давление и толщина листа.
Параметры сварки горячим газом
Условия сварки горячим газом листов ПВДФ, таких как листы Kynar:
Метод сварки Температура Объем воздуха Скорость сварки
Вентиляторная сварка (ВФ) 300–320°С 40–60 л/мин 10–15 см/мин
Высокоскоростная сварка (ВЗ) 365–385°С 40–60 л/мин 25–40 см/мин
Эти значения относятся к заявленной конфигурации сварки. Температура измеряется на расстоянии 5 мм внутри основного выхода сварочного наконечника. Выбор силы сварки также зависит от диаметра сварочного стержня и техники сварки.
Разница между двумя температурными диапазонами значительна. Высокоскоростная сварка осуществляется при более высокой температуре и скорости подачи, поэтому использование настроек веерной сварки для высокоскоростного сопла (или наоборот) может не дать удовлетворительных результатов.
Параметры стыковой сварки с нагревом инструмента
Следующие примеры показывают, как рекомендуемая температура и время цикла изменяются в зависимости от толщины листа:
Толщина листа Температура инструмента Время нагрева Время сварки/охлаждения
3 мм 235–240°С 1 минута 6 минут
5 мм 230–235°С 1 мин 30 сек 10 минут
8 мм 225–230°С 2мин 16 минут
10 мм 225–230°С 2 мин 45 сек 20 минут
15 мм 220–225°С 3 мин 52 сек
30 минут
20 мм 220–225°С 5 мин 7 сек 40 минут
Цифры показывают, что более толстые листы, как правило, требуют более длительных циклов нагрева и охлаждения. Рекомендуемая температура инструмента также снижается в указанном диапазоне толщины. Это стартовые условия для конкретной смолы и конкретной машины. Это не универсальные настройки для всех листов поливинилиденфторида.
PVDF plastic kynar boards
Подготовка соединения перед сваркой
Даже если температура сварного шва правильная, плохая подготовка может привести к некачественному соединению. Перед сваркой листов ПВДФ изготовители должны проверить следующее:
1. Очистите свариваемые поверхности. Очистите от пыли, масла, жира, влаги и других загрязнений, которые могут помешать сварке.
2. Сделайте края одинаковыми. Обработайте или обрежьте края соединения до желаемой геометрии. Проверьте, чтобы края были прямыми и располагались правильно.
3. Проверьте выравнивание. Зафиксируйте листы так, чтобы они не смещались, не оставляли зазоров и не располагались неровно во время сварки.
4. Используйте совместимый сварочный материал. Выбирайте сварочный стержень или присадочный материал из ПВДФ, который соответствует марке основного листа и области применения.
5. Управляйте рабочей средой. Содержите область вокруг сустава в чистоте. Не останавливайтесь без необходимости во время сварки.
Точная подготовка и выравнивание кромок особенно важны при стыковой сварке, поскольку два края листа должны находиться в равномерном контакте на этапах нагрева и соединения.
Практические советы по обеспечению стабильного качества сварки ПВДФ
Однако надежный процесс сварки – это больше, чем просто регулировка температуры аппарата. Производители должны следить за тем, чтобы условия эксплуатации во время производства были одинаковыми.
Проверьте температуру сварочного инструмента. Используйте подходящее измерительное оборудование и следуйте процедуре измерения, указанной производителем оборудования.
Используйте постоянную скорость перемещения для сварки. Быстрые изменения скорости движения могут привести к неравномерному поступлению тепла и неравномерному формированию сварного шва.
Управление давлением. Чрезмерное или недостаточное давление может повлиять на контакт и сплавление размягченных поверхностей.
Дайте достаточно остыть. Не нагружайте, не сгибайте и не перемещайте вновь сваренное соединение, пока оно не остынет в соответствии с процедурой сварки.
Параметры процесса записываются. Запишите марку материала, толщину листа, метод сварки, температуру и другие параметры, чтобы обеспечить контролируемую процедуру повторного производства.
«Для критического оборудования химической обработки процедуры сварки должны быть проверены путем надлежащего контроля и испытаний до ввода изготовленного объекта химической обработки в эксплуатацию.
pvdf kynar board
Почему параметры сварки должны быть проверены перед производством
Опубликованные таблицы сварки являются полезными справочными материалами, но их не следует использовать вместо проверки процесса, специфичного для конкретного материала. Для разных марок ПВДФ, процессов производства листов, сварочных аппаратов и конфигураций соединений могут потребоваться разные настройки.
Перед началом производства производители должны:
Подтвердите толщину листа и марку ПВДФ.
Проверьте характеристики сварочного оборудования и сопла.
Проверьте рекомендуемые производителем материала условия сварки.
При необходимости выполните пробные сварные швы.
Образцы соединений должны быть проверены и испытаны перед началом серийного производства.
Это особенно актуально для резервуаров для хранения химикатов, технологических сосудов и другого сборного оборудования, где целостность соединений имеет решающее значение для надежности работы.
Заключение
Сварка листов ПВДФ требует контролируемого тепловложения, правильного оборудования и тщательной подготовки соединения. Обычное изготовление листов осуществляется сваркой горячим газом. Для получения повторяемых прямых соединений хорошо подходит стыковая сварка нагретым инструментом. Экструзионная сварка хороша для изготовления более крупных изделий и более толстых секций.
Чтобы добиться стабильных результатов, производители должны использовать рекомендованные производителем параметры в качестве отправной точки и проверять их на основе фактического сорта ПВДФ, толщины листа и оборудования перед производством.
PVDF PLASTIC SHEET
Часто задаваемые вопросы
1. Какая температура используется для сварки листов ПВДФ?
Температура зависит от способа сварки 300-320°С для веерной сварки горячим газом, 365-385°С для высокоскоростной сварки. Температурный диапазон стыковой сварки нагретым инструментом зависит от толщины листов и используемого оборудования.
2. Можно ли сваривать листы ПВДФ горячим воздухом?
Да. Сварка горячим газом — распространенный метод соединения листов ПВДФ. Для этого процесса требуется подходящее сварочное оборудование, соответствующий сварочный стержень из ПВДФ, а также регулируемая температура, объем воздуха и скорость сварки.
3. Подходит ли экструзионная сварка ПВДФ для толстых листов?
Он хорош для более толстых секций и более крупных производственных работ, поскольку в шов наносится расплавленный наполнитель. Оборудование и процедура сварки должны подходить для ПВДФ.
4. Какова необходимость подготовки шва при сварке ПВДФ?
Чистые, прямые и хорошо подготовленные края помогают добиться равномерного сращивания. Загрязнения, зазоры или неровные края могут ухудшить качество сварного шва.
kynar pvdf sheets stock
November 17, 2026
Share to:

Давайте свяжемся с нами.

  • Запрос

Copyright © 2026 Foshan Anheda New Material Co., Ltd Все права защищены.

We will contact you immediately

Fill in more information so that we can get in touch with you faster

Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Отправить